


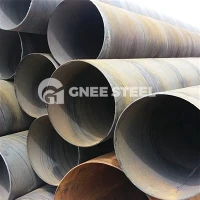


ASTM A672 LSAW stålrør
WT:1.65-40mm
Lengde: 6mtr-20mtr
A672 LSAW rørbeskrivelse
A672 rett sømrør er et amerikansk standard stålrør laget ved elektrisk smeltesveising for bruk med moderat temperatur og høyt trykk. Den brukes ofte til å transportere høytrykksgasser, væsker, damp og andre væsker, samt for å transportere gass, naturgass, oljeprodukter og kjemikalier.
A672 LSAW sveiset rørspesifikasjon
| Standard | ASTM A672 |
| Karakter | Karakter A45, A55, B60, B65, etc. |
| OD | 406-1422.40 mm |
| WT | 1.65-40mm |
| Lengde | 6mtr-20mtr |
| Slutter | Fasede/gjengede ender |
| Belegg | 3PE-belegg;3PP-belegg;FBE-belegg;Epoksybelegg;Spesialmaling |
| MOQ | 3 tonn |
A672 sveiset rør


Ikke-destruktiv testing av A672 stålrør med rett søm
1. Grunnleggende krav til utseendet til sveiser i stålrør med rett søm
Før du utfører ikke-destruktiv testing på stålrør med rette søm, bør inspeksjonen av sveisens utseende oppfylle følgende krav. Utseendet og overflatekvaliteten til de rette sveisesømmene som brukes til rørskjøter, bør generelt være i samsvar med følgende:
- Sveiseformen skal være god, med en bredde på 2mm som dekker begge sider av sporet. Høyden på kilsveisen skal være i samsvar med designspesifikasjonene, og formen skal gå jevnt over.
- Sveiseoverflate:
(1) Sprekker, mangel på sammensmelting, slagg-inkludering og sprut er ikke tillatt.
(2) For stålrør med designtemperatur under -29 grader Celsius og rustfrie stålrør med høy herdetendens, må sveiseoverflaten ikke ha underskjæring. For andre relaterte materialer bør underskjæringsdybden være større enn 0,5 mm, med den kontinuerlige lengden på underskjæringen ikke over 100 mm, og den totale lengden av underskjæringen på begge sider av sveisen bør ikke overstige 10 % av den totale sveiselengden.
(3) Sveiseoverflaten bør ikke være lavere enn røroverflaten, med høyden på sveisearmeringen ikke over 3 mm.
(4) Feiljusteringen av sveisede skjøter bør ikke overstige 10 % av veggtykkelsen og bør ikke overstige 2 mm.
2. Overflate ikke-destruktiv testing
Valget av ikke-destruktive overflatetestingsmetoder for stålrør med rett søm følger disse prinsippene: magnetisk partikkeltesting brukes for ferromagnetiske stålrør, og penetranttesting brukes for ikke-ferromagnetiske stålrør.
For sveisefuger som er utsatt for varme sprekker, bør en viktig ikke-destruktiv overflatetest utføres både etter sveising og etter varmebehandling. For sveiseskjøter som er utsatt for forsinket sprekkdannelse, bør ikke-destruktiv overflatetesting utføres etter en viss avkjølingsperiode.
Ikke-destruktiv overflatetesting bør utføres i henhold til standardkrav. Objektene og bruksområdene for ikke-destruktiv overflatetesting er generelt som følger:
(1) Kvalitetskontroll av rørets ytre overflate.
(2) Inspeksjon av overflatefeil i viktige stumpsveiser.
(3) Inspeksjon av overflatedefekter av viktige kilsveiser.
(4) Inspeksjon av overflatedefekter av viktige muffe- og grensveiseskjøter i crossover-T-stykker.
(5) Rilleinspeksjon av sveiseskjøter med høy herdetendens.
(6) Inspeksjon av spor i ikke-austenittiske rustfrie stålrør med en designtemperatur lavere enn eller lik -29 grader Celsius.
(7) Inspeksjon av dobbeltsidige sveiser etter rengjøring.
3. Røntgen- og ultralydtesting
Hovedformålene med røntgen- og ultralydtesting er støtskjøtene til sveisede stålrør med rett søm og støtskjøtene til sveisede rørdeler.
Sveisesømmer som er utsatt for forsinket sprekkdannelse etter sveising bør gjennomgå røntgen- og ultralydtesting etter en viss avkjølingsperiode. Når det er omkretssveiser på hovedrøret inne i foringsrøret, bør sveisesømmen gjennomgå 100 % røntgentesting, og først etter at testtrykket er kvalifisert kan skjulte operasjoner utføres.
Sveiseskjøter dekket av forsterkende ringer eller støtteputer på rørledningen bør gjennomgå 100% radiografisk inspeksjon, og først etter passering kan de dekkes igjen. Planlagte mellomliggende NDT-inspeksjoner av sveisesømmer inkluderer visuell inspeksjon, radiografisk inspeksjon og ultralydtesting av overflate-NDT. Sveisesømmer må vurderes og passeres før videre sveising.

Populære tags: astm a672 lsaw stålrør, Kina astm a672 lsaw stålrør produsenter, leverandører
Et par
ASTM A671 LSAW stålrørDu kommer kanskje også til å like


Sende bookingforespørsel