
Hva er forskjellen mellom varme rullende og kalde rullende prosesser for legeringsstålrør?
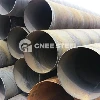
Varm rulling blir utført over rekrystalliseringstemperaturen (ca. 1000 grader), som er egnet for produksjon av tyktveggede rør med stor diameter, med høy effektivitet, men grov overflate; Kald rulling blir behandlet ved romtemperatur, med høy dimensjonal nøyaktighet og glatt overflate, men annealing er nødvendig for å eliminere restspenning . Hot-rullede rør brukes ofte til strukturelle deler, og kaldvalsede rør brukes stort sett for å unngå å unngå knekk
Hvorfor trenger legeringsstålrør varmebehandling? Hva er de vanlige metodene?
Varmebehandling kan optimalisere mikrostrukturen, for eksempel normalisering (raffinering av korn), slukking (økende hardhet) og herding (redusere sprøhet) . For eksempel krever oljehus å slukke og temperere {3-3-3-3-3-3-3-3-3-3-3} -kalvingen. rustfritt stål for å homogenisere fordelingen av legeringselementer .
Hvordan produseres sømløse legeringsstålrør?
Hovedtrinnene inkluderer perforering (rund billet blir oppvarmet og perforert i et hul grovt rør), rørrulling (veggreduksjon og forlengelse gjennom en rullende mølle), størrelse (kontrollerer nøyaktigheten Ingen sveiser og høytrykksbærekapasitet, men kostnadene er høyere enn for sveisede rør .
Hvordan brukes nedsenket lysbuesveising (SAW) i sveising av legering av stålrør?
Saw bruker en bue for å brenne under flukslaget og er egnet for tykke veggede rette sømsveisede rør (for eksempel olje- og gassstammelinjer) . Dets fordeler inkluderer dyp penetrasjon, høy effektivitet og ren sveising (flytning av stålet), men utstyret er kompleks og bare egnet for flat sveiseposisjon ( X80 og over for å øke hastigheten .
Hvordan kontrollerer gjenværende stress i legering av stålrørproduksjon?
Restspenning er forårsaket av ujevn kjøling eller deformasjon og kan elimineres ved vibrasjons aldring, varme aldring eller mekanisk tøyning . For eksempel er annealing (600-700 grad) brukt etter å rulle rulling for å redusere lattet {. i tillegg, optimal å redusere lattet. Stresskonsentrasjon og unngå etterfølgende prosessering av prosessering eller korrosjonsprekker .