


ASTM A106-Standardspesifikasjon for sømløst karbonstålrør for høy-temperaturtjeneste
ASTM A106-rør produseres alltid med den sømløse metoden og kan bøyes, kveiles og flenses.
Størrelser
1" – 26" avhengig av OD vs Wall Ratio
ASTM A106 sømløse rør(også kjent som ASME SA106-rør) brukes ofte i bygging av olje- og gassraffinerier, kraftverk, petrokjemiske anlegg, kjeler og skip. Disse rørene skal transportere væsker og gasser ved høyere temperaturer og trykk. ASTM A106-rør inkluderer tre karakterer, A106 Grade A, A106 Grade B og A106 Grade C. Blant dem har klasse A relativt lavere styrkekrav; klasse B er mye brukt og har en bedre total ytelsesbalanse; klasse C har høyere standarder for styrke og seighet, og kan takle strengere scenarier med høy-temperatur og høyt{9}}trykk.
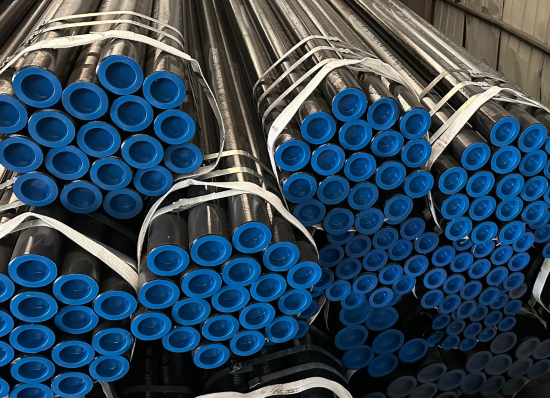
Om ASTM A106 Grade B:
ASTM A106 Grade B-rør (også kjent som ASME SA106 GR.B-rør) brukes i kraftverk, kjeler, petrokjemiske anlegg, olje- og gassraffinerier, og skip der rørene må transportere varme eller kalde væsker og gasser under høyt trykk og temperatur. A106 GR. B Sømløse rør i karbonstål, A106 Gr BSCH 40 rør, ASTM A106 klasse B rørleverandører er tilgjengelig i forskjellige vekter, størrelser og sorte og galvaniserte kvaliteter både sømløst og elektrisk sveiset. ASTM A106 klasse B Rørstørrelser, mindre enn 2" er det normalt levert som et kaldtrukket produkt. 2" og oppover er vanligvis varmbehandlet.
Om ASTM A106 Grade C:
ASTM A106 Grade C-rør (også kjent som ASME SA106 GR.C-rør) er et karbon-manganstålrør for høy-temperaturkjeler og overhetere med stor-diameter. Dens kjemiske sammensetning er enkel og ligner på 20G karbonstål, men karbon- og manganinnholdet er høyere, så flytestyrken er omtrent 12% høyere enn 20G, og plastisiteten og seigheten er ikke dårlig. Stålet har en enkel produksjonsprosess og god kald- og varmbearbeidbarhet. Ved å bruke den til å erstatte 20G topper (økonomizer, vannvegg, lav-temperaturoverheter og gjenoppvarmingshode) kan du redusere veggtykkelsen med ca. 10 %, noe som kan spare materialkostnader, redusere sveisearbeidsmengden og forbedre topper Spenningsforskjellen ved oppstart-.
Mekaniske egenskaper til ASTM A106:
|
ASTM A106 |
Grad A |
Karakter B |
Grad C |
|
Strekkstyrke (Mpa) |
Større enn eller lik 330 |
Større enn eller lik 415 |
Større enn eller lik 485 |
|
Yield Strength (Mpa) |
Større enn eller lik 205 |
Større enn eller lik 240 |
Større enn eller lik 275 |
| Forlengelse (%) | Større enn eller lik 35 | Større enn eller lik 30 | Større enn eller lik 30 |
Hovedforskjeller:
Grad C har den høyeste styrken (flytegrense Større enn eller lik 275MPa) og er egnet for ekstremt høye-trykksmiljøer, for eksempel superkritiske kjelerør.
Grad B er den mest brukte (flytestyrke større enn eller lik 240 MPa), egnet for middels og høye-scenarier som raffinerier og kraftverk.
Klasse A har den laveste styrken og er egnet for generell industriell bruk som lav-damp- og vanntransport.
Kjemisk sammensetningav ASTM A106:
| Element | Grad A | Karakter B | Grad C |
| Karbon maks. % | 0.25 | 0.30 | 0.35 |
| Mangan % | 0.27 – 0.93 | 0.29 – 1.06 | 0.29 – 1.06 |
| Fosfor maks % | 0.035 | 0.035 | 0.035 |
| Svovel maks % | 0.035 | 0.035 | 0.035 |
| Silisium, min % | 0.10 | 0.10 | 0.10 |
Kjemiske sammensetningsegenskaper:
Karbonelement (C): Karboninnholdet i klasse A overstiger ikke 0,25 %, karboninnholdet i klasse B er 0,25-0,30 %, og karboninnholdet i klasse C er 0,30-0,35 %. Karbon er en nøkkelfaktor som påvirker styrke. Den gradvise økningen i innhold tilsvarer en gradvis økning i styrke, men for høyt karboninnhold vil også øke tendensen til å herde og påvirke seigheten, så karboninnholdet i hver klasse har et strengt område.
Mangan (Mn): Manganinnholdet er omtrent 0,29-1,06 % i de tre karakterene. Mangan kan foredle korn, styrke ferritt, gi ekstra strekk- og trykkmotstand for stålrør, og hjelpe til med å forbedre de generelle mekaniske egenskapene.
Silisium (Si): Silisiuminnholdet holdes på rundt 0,10 %. Det spiller hovedsakelig en deoksiderende rolle, renser smeltet stål, garanterer indirekte stålkvaliteten og gjør den indre strukturen mer jevn.
Urenhetskontroll: Innholdet av fosfor- og svovelforurensningselementer er strengt begrenset, ikke over 0,035 %. Hensikten med å begrense urenheter er å unngå inneslutninger, som vil svekke kraftytelsen til stålrør og redusere deres pålitelighet.
Sammenligning av typiske applikasjonsscenarier:
A106 GR.A: Vanligvis brukt i lav-væsketransport og bygningskonstruksjonsfelt, for eksempel generelle industrielle rørledninger og lav-dampsystemer.
A106 GR.B: Vanligvis brukt innen petrokjemisk, elektrisk kraft og kjele, for eksempel raffinerierørledninger, kraftverksdamprør og-høytrykkskjelerør.
A106 GR.C: Vanligvis brukt i ultra-høytrykks- og høytemperatursystemer og kjernekraftfelt, for eksempel superkritiske kraftverk, olje- og gassutvinning i dyp- og hjelperørledninger til kjernekraftverk.
Hovedforskjeller:
Grad B er den mest brukte, og dekker mer enn 90 % av rørledningsbehovene for høy-temperatur og høy-høytrykk, for eksempel krakkingsenheter i raffinerier.
Grade C is used in more severe environments, such as supercritical pressure boilers (>22,1 MPa).
Grad A har en lavere kostnad og er egnet for ikke-kritiske lavtrykkssystemer-.
Hvordan velge riktig karakter?
Temperatur Mindre enn eller lik 450 grader, trykk Mindre enn eller lik 5MPa → Grade A (økonomisk)
Temperatur Mindre enn eller lik 650 grader, trykk Mindre enn eller lik 15MPa → Grade B (mest brukt)
Temperatur Mindre enn eller lik 700 grader, ultra-høytrykksforhold → Grade C (spesielle behov)
Sammenligning av A106-rør med andre standarder:
ASTM A53: lav-generell-rørledning, sveisbar, lav styrke, ikke egnet for høye temperaturer.
API 5L: langdistanse olje- og gassrørledninger, med fokus på trykkmotstand og korrosjonsmotstand, uten vekt på ytelse ved høy temperatur.
ASTM A335: Alloy steel high temperature pipe, containing Cr-Mo alloy, temperature resistance >700 grader.
Produksjonsprosess:
ASTM A106 sømløst stålrør kan produseres ved to prosesser: kaldtrekking og varmvalsing. De to prosessene er forskjellige i produksjonsprosess, presisjon, overflatekvalitet, minimumsstørrelse, mekaniske egenskaper, organisasjonsstruktur osv. For eksempel er presisjonen og overflatekvaliteten til kaldtrukne rør vanligvis høyere enn de for varmvalsede rør, men minimumsstørrelsen er større, og de mekaniske egenskapene og organisasjonsstrukturen er litt annerledes. Varmvalsingsprosessen er mer egnet for stor-produksjon.
① Hovedproduksjonsprosess for varmt-valset sømløst stålrør:
Klargjøring og inspeksjon av røremne → oppvarming av røremne → perforering → rørrulling → gjenoppvarming av stålrør → dimensjonering (reduserende) diameter → varmebehandling → ferdig rørretting → etterbehandling → inspeksjon (ikke-destruktiv, fysisk og kjemisk, benkinspeksjon) → lagring
② Hovedproduksjonsprosess for kald-valset (trukket) sømløst stålrør:
Blindpreparering → beising og smøring → kaldvalsing (tegning) → varmebehandling → retting → etterbehandling → inspeksjon
Det er to metoder for kaldbearbeiding: den ene er kaldtrekkmetoden, som er å trekke stålrøret gjennom rørtrekningsdysen for å gjøre stålrøret gradvis tynnere og forlenget; den andre metoden er kaldvalsemetoden, som er en metode for å bruke varmvalseverket oppfunnet av Monnesmann-brødrene til kaldbearbeiding. Kaldbehandling av sømløse stålrør kan forbedre dimensjonsnøyaktigheten og bearbeidingsfinishen til stålrør, forbedre de mekaniske egenskapene til materialer, etc.
ASTM A106 sømløse stålrør er mye brukt i ulike bransjer, inkludert petroleum, kjemisk industri, kjeler, kraftstasjoner, skip, maskinproduksjon, biler, luftfart, romfart, energi, geologi, konstruksjon og militær industri. Disse bransjene har forskjellige krav til stålrør, men ASTM A106 sømløse stålrør, som et universalmateriale, kan dekke de grunnleggende behovene til de fleste bransjer.
Behandle:
Stålet skal være drept stål, hvor den primære smelteprosessen er åpen-ild, basisk-oksygen eller elektrisk-ovn, muligens kombinert med separat avgassing eller raffinering. Hvis sekundær smelting, ved hjelp av elektroslaggomsmelting eller vakuum-bueomsmelting senere blir brukt, skal varmen defineres som alle blokkene som omsmeltes fra en enkelt primærvarme.
Stål støpt i ingots eller strengstøpt er tillatt. Når stål av forskjellige kvaliteter er sekvensielt strengstøpt, er identifikasjon av det resulterende overgangsmaterialet nødvendig. Produsenten skal fjerne overgangsmaterialet ved enhver etablert prosedyre som positivt skiller karakterene.
Varmebehandling:
Varmt-ferdig rør trenger ikke varmebehandles. Når varmt ferdig rør varmebehandles, skal det varmebehandles ved en temperatur på 1200 grader F (650 grader ) eller høyere.
Kaldtrukne rør skal varmebehandles etter siste kaldtrekk ved en temperatur på 1200 grader F (650 grader) eller høyere.
Bøyekrav:
For rør NPS2(DN50) og under, skal en tilstrekkelig lengde av rør stå bøyd kald gjennom 90 grader rundt en sylindrisk dor, hvis diameter er tolv ganger utvendig diameter (som vist i ASME B 36.10M) av røret, uten å utvikle sprekker. Når vi har bestilt tett kveil, skal røret stå kaldbøyd 180 grader rundt en sylindrisk dor. hvis diameter er åtte ganger utvendig diameter (som vist i ASME B 36.10M) av røret, uten feil.
Hydrostatisk test:
Hver rørlengde skal utsettes for den hydrostatiske testen uten lekkasje gjennom rørveggen.
Som et alternativ til den hydrostatiske testen etter produsentens valg eller der det er spesifisert i innkjøpsordren, skal det være tillatt at hele kroppen av hvert rør testes med en ikke-destruktiv elektrisk test.
Der den hydrostatiske testen og den ikke-destruktive elektriske testen er utelatt og lengdene merket med bokstavene "NH", skal sertifiseringen, der nødvendig, tydelig angi "Ikke hydrostatisk testet", og bokstavene "NH" skal legges til produktspesifikasjonsnummeret og materialkvaliteten som vises på sertifiseringen.
Ikke-destruktiv elektrisk test:
Som et alternativ til den hydrostatiske testen etter produsentens valg eller der det er spesifisert i innkjøpsordren som et alternativ eller tillegg til den hydrostatiske testen, skal hele kroppen av hvert rør testes med en ikke-destruktiv elektrisk test. I slike tilfeller. merkingen av hver rørlengde som leveres på denne måten, skal inneholde bokstavene "NDE". Det er hensikten med denne ikke-destruktive elektriske testen å avvise rør med ufullkommenheter som produserer testsignaler som er lik eller større enn det som produseres av gjeldende kalibreringsstandard.
Der den ikke-destruktive elektriske testen utføres, skal lengdene merkes med bokstavene "NDE". Sertifiseringen, der det er nødvendig, skal angi "ikke-destruktiv elektrisk testet" og skal angi hvilke av testene som ble brukt. Bokstavene "NDE" skal også legges til produktspesifikasjonsnummeret og materialkvaliteten vist på sertifiseringen.
Ultralydtestingen referert til i denne spesifikasjonen er i stand til å detektere tilstedeværelsen og plasseringen av betydelige lengde- eller omkretsorienterte ufullkommenheter: imidlertid ulikt orienterte ufullkommenheter. Ultralydtesting er ikke nødvendigvis i stand til å oppdage korte, dype ufullkommenheter.
Virvelstrømundersøkelsen det refereres til i denne seksjoneringen har evnen til å oppdage betydelige ufullkommenheter, spesielt av den korte brå typen.
Flukslekkasjeundersøkelsen referert til i denne spesifikasjonen er i stand til å detektere tilstedeværelsen og lokaliseringen av betydelige langsgående eller tverrorienterte ufullkommenheter, men forskjellige teknikker må brukes for å oppdage slike ulikt orienterte ufullkommenheter.


