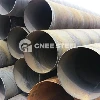

Hva SSAW Pipe er og hvordan det er laget
SSAW står for spiral nedsenket buesveising. En stålstrimmel mates inn i formingsmaskinen i en vinkel til røraksen og formes til en spiral, mens innsiden og utsiden av spiralsømmen sveises i en kontinuerlig neddykket buepassasje. Fordi stripen går diagonalt, kan én stripebredde produsere en hel familie av diametre ganske enkelt ved å endre formingsvinkelen, som er grunnen til at SSAW er den økonomiske veien til rør med svært stor diameter, typisk fra ca. 400 mm opp til 3000 mm og utover. Deretter utvides røret og testes hydrostatisk.
De viktigste ulempene med SSAW Pipe
Lengre sveisesøm. Spiralsømmen er betydelig lengre enn langsgående søm på et LSAW-rør med samme diameter og lengde. Hver meter med søm er en potensiell defekt plassering, så inspeksjonsdekningen må være høyere og kostnaden for den inspeksjonen oppveier en del av besparelsen.
Høyere restspenning. Den spiralformede formingen og den lange sveisen introduserer restspenning i veggen, noe som kan påvirke dimensjonsstabilitet og ovalitet, spesielt etter skjæring eller ved høye temperaturer.
Geometrikontroll. Rundhet, retthet og enderetthet er vanskeligere å holde enn med LSAW-rør, og trinnet eller misforholdet ved spiralsømmen kan påvirke kvaliteten på feltomkretssveisingen.
Følsomhet for prosessdrift. Spiralsveising avhenger av presis kantsporing. Hvis sporings- eller sveiseparametrene avviker, kan mangel på fusjon, porøsitet eller inneslutninger løpe langs sømmen over en betydelig avstand.
Utseende. Den fremtredende spiralsømmen anses som mindre ren visuelt enn en langsgående søm, noe som har betydning for synlige rør og for enkelte prosjektspesifikasjoner.
Feltsveisegeometri. Spiralsømmen møter omkretssveisingen i vinkel, og det kryssingspunktet krever ekstra forsiktighet under feltsveising og inspeksjon.
LSAW og de andre rørtypene sammenlignet
LSAW står for langsgående neddykket buesveising. Tung plate er formet til en sylinder slik at hovedsømmen løper parallelt med røraksen, og sømmen sveises ved neddykkbueprosessen. Den definerende formingsruten er JCOE: platekantene presses først inn i en J-form, midten av platen til en C-form, formen lukkes deretter til en O, og til slutt utvides røret for å oppnå rundhet, avlaste indre stress og jevne ut mekaniske egenskaper. Dette ekspansjonstrinnet er grunnen til at LSAW-røret oppnår strammere diametertoleranse og bedre rundhet enn SSAW-røret.
Stålrør er vanligvis gruppert i tre typer etter produksjonsrute. Sømløse rør er gjennomboret fra et solid emne og har ingen søm i det hele tatt, noe som gir jevn styrke for høytrykk og høy temperatur. Sveiset rør er laget av plate eller spole og inkluderer ERW, nedsenket buesveiset rør i både LSAW- og SSAW-formene, og elektrisk smeltesveiset rør, og det er det økonomiske valget for store diametre. Støpt rør helles i en form og brukes til spesielle komponenter og beslag i stedet for til linjerør.
Forskjellen mellom ERW og EFW følger samme logikk. ERW varmer opp båndkantene ved motstand og smir dem sammen uten tilsatsmetall, og moderne høyfrekvent ERW gir en meget ren sveis. EFW dekker lysbuesveiseprosesser som bruker fyllmetall, så neddykket lysbuesveiset rør, både LSAW og SSAW, tilhører EFW-gruppen.
Hvor SSAW fortsatt er det riktige valget
SSAW-rør forblir standardløsningen for vannoverføringsledninger med stor diameter, mudrings- og pelerør, slamledninger, lavtrykksledninger for olje og gass, strukturelle peler og utløpsrørledninger, der stor diameter og kostnad per meter betyr mer enn det siste trinnet i dimensjonsnøyaktighet. Ulempene nevnt ovenfor er håndterbare når designtrykket er beskjedent, røret utvides etter sveising, og full lengde søminspeksjon er spesifisert og faktisk utført.
Inspeksjon og prosesskontroller som oppveier ulempene
Automatisk stripekantsporing med kontinuerlig registrering av sveiseparametrene for hvert rør.
Full lengde ultralyd inspeksjon av spiralsømmen på både innsiden og utsiden, støttet av røntgenprøver.
Endemål kontrollerer for diameter, ovalitet, retthet og enderetthet før feltomkretssveisingen utføres.
Hydrostatisk testing av hvert rør til spesifisert trykk og varighet.
Ekspansjon etter sveising for å forbedre rundheten og redusere gjenværende spenning.
Forberedelse av stripekant og renslighetskontroll for å redusere risikoen for inneslutninger langs sømmen.
FAQ
Spørsmål: Hva står SSAW for?
Spiral nedsenket buesveiset. Strimmelen er formet til en spiral og innsiden og utsiden av spiralsømmen sveises ved hjelp av neddykkbueprosessen i en kontinuerlig pass.
Spørsmål: Hva er de største ulempene med SSAW-rør?
En lengre sveisesøm enn LSAW, høyere restspenning fra spiralforming, tettere prosesskontroll nødvendig for rundhet og enderetthet, og større følsomhet for stripesporing og sveiseparameterdrift.
Spørsmål: Er LSAW bedre enn SSAW-rør?
LSAW har kortere søm og utvides etter sveising, noe som gir bedre rundhet og toleranse og passer høytrykksoverføringslinjer. SSAW er mer økonomisk ved svært store diametre og er tilstrekkelig for vann med lavere trykk, slurry og strukturell service.
Spørsmål: Hva er JCOE-prosessen?
JCOE er formingssekvensen som brukes for LSAW-rør. Platekantene presses inn i en J-form, midten til en C-form, formen lukkes til en O, og røret utvides deretter til endelige dimensjoner.
Spørsmål: Hva er forskjellen mellom ERW- og EFW-rør?
ERW sveiser stripekantene ved motstandsoppvarming uten tilsatsmetall, mens EFW dekker lysbuesveiseprosesser som bruker tilsatsmetall. Neddykket buesveiset rør, inkludert LSAW og SSAW, tilhører EFW-gruppen.
Spørsmål: Hva er de tre typene stålrør?
Sømløst rør gjennomboret fra et solid emne, sveiset rør laget av plate eller spole ved ERW, nedsenket lysbue eller elektrisk smeltesveising, og støpt rør hellet i en form for spesielle komponenter og beslag.